|
|
|
|
全自動KN95口罩機(jī)調(diào)試要點(diǎn),減少成品不良率
訪問:1次 時間:2026-08-05
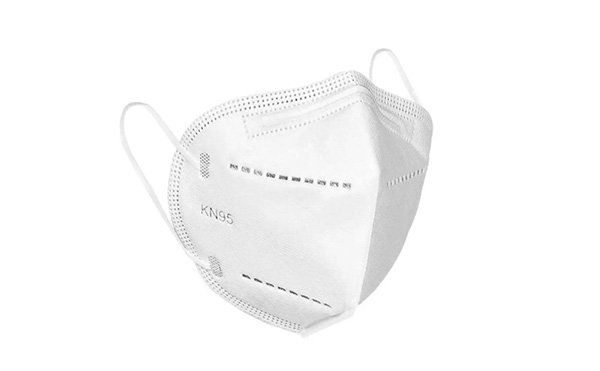
KN95口罩的生產(chǎn)工藝較為復(fù)雜,涉及多層無紡布與熔噴布的同步送料、折疊、焊接、切邊、耳帶焊接等多個工序。全自動KN95口罩機(jī)調(diào)試水平直接影響成品質(zhì)量和良率。以下是調(diào)試過程中需要重點(diǎn)關(guān)注的幾個方向。
1.送料張力的協(xié)調(diào)控制
多層材料的送料張力均衡是保證口罩折皺均勻的基礎(chǔ)。調(diào)試時應(yīng)逐一檢查各放卷軸的制動裝置,確保不同克重的材料在同步輸送時不出現(xiàn)拉伸或堆積現(xiàn)象。常見問題包括材料跑偏和打折,通常可通過調(diào)整糾偏傳感器位置及張力輥配重來解決,需在空載和負(fù)載兩種狀態(tài)下分別驗(yàn)證。
2.焊接參數(shù)的匹配優(yōu)化
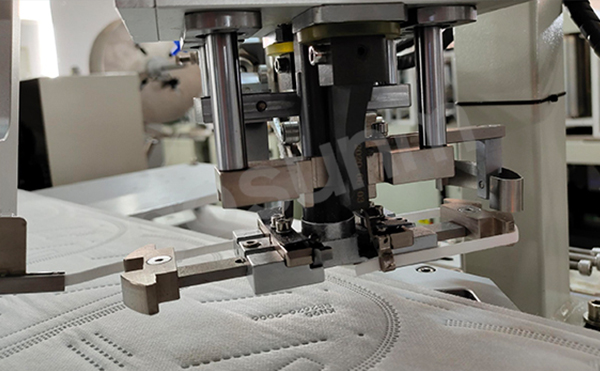
超聲波焊接是口罩生產(chǎn)的關(guān)鍵環(huán)節(jié),涉及鼻梁條封合、耳帶焊接及輪廓壓邊。調(diào)試時需根據(jù)材料厚度與實(shí)際過料速度,設(shè)定焊接振幅與接觸時間。過強(qiáng)易導(dǎo)致焊穿或材料變硬,過弱則可能造成封合不嚴(yán)或耳帶拉力不足。建議從較低檔位起步,逐步增加至焊點(diǎn)飽滿且無燒焦痕跡的狀態(tài),同時觀察連續(xù)運(yùn)行半小時后參數(shù)是否有漂移。
3.光電傳感器的位置校準(zhǔn)
全自動線依靠光電信號觸發(fā)切刀和焊接動作。調(diào)試時必須確保口罩片在折疊成型后能夠準(zhǔn)確觸發(fā)切刀信號,避免出現(xiàn)切偏或連刀。耳帶焊接工位同樣依賴到位檢測,傳感器響應(yīng)滯后會直接造成耳帶焊接位置偏移。KN95口罩機(jī)廠家建議在設(shè)備運(yùn)行中用標(biāo)準(zhǔn)片反復(fù)測試觸發(fā)位置,并預(yù)留一定的調(diào)節(jié)余量。
4.成品檢驗(yàn)環(huán)節(jié)的設(shè)置
調(diào)試完成后應(yīng)進(jìn)行小批量試產(chǎn),重點(diǎn)檢查口罩寬度、耳帶拉力及焊接點(diǎn)牢固度。常見不良如耳帶脫落、鼻梁條外露、壓邊不實(shí)等,多數(shù)可通過微調(diào)對應(yīng)工位的壓力或時間參數(shù)加以改善。建議將調(diào)試參數(shù)形成書面記錄,便于后續(xù)相同批次產(chǎn)品快速復(fù)原。
設(shè)備調(diào)試是一項(xiàng)細(xì)致工作,需要操作人員對各工位聯(lián)動關(guān)系有清晰理解。調(diào)試充分、記錄完整,是持續(xù)降低成品不良率的有效基礎(chǔ)。
更多相關(guān)口罩機(jī)信息,請關(guān)注佼佼者自動化專注全自動口罩機(jī),KN95口罩機(jī),KF94口罩機(jī),平面口罩機(jī),杯型口罩機(jī)等口罩設(shè)備,歡迎在線咨詢客服,或是撥打佼佼者口罩機(jī)廠家服務(wù)熱線(網(wǎng)站右側(cè))進(jìn)行咨詢,我們將竭誠為您提供優(yōu)質(zhì)的服務(wù)!
|
相關(guān)資訊
|


